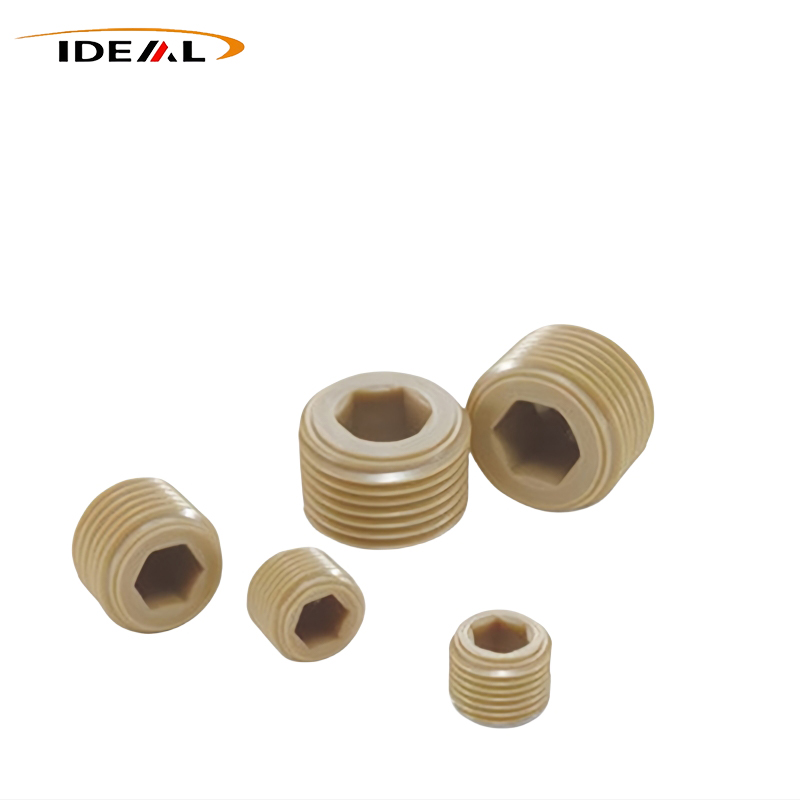
Peşəkar Çin tədarükçüsü kimi, İdeal Plastik, ənənəvi metal bərkidicilərin sabit işləmədiyi ekstremal iş ssenariləri üçün uyğunlaşdırılmış yüksək dayanıqlı, sənaye dərəcəli PEEK Bağlayıcıları təmin edir. Təmiz, karbonla doldurulmuş və şüşə ilə doldurulmuş PEEK siniflərini əhatə edən bu qeyri-maqnit, izolyasiya edən bağlayıcılar yarımkeçirici, kimyəvi, tibbi və yeni enerji dəqiqliyi avadanlıqları üçün üstün yüksək temperatur və korroziyaya davamlılıq təmin edir. Mühəndislik plastiklərinin istehsalı üzrə 14+ illik təcrübə ilə dəstəklənən zavod, dəqiq sənaye birləşmələrinin uzunmüddətli əməliyyat dayanıqlığını təmin etmək üçün bütün məhsullar REACH standartlarına uyğun olmaqla standartlaşdırılmış CNC emal və enjeksiyon qəlibləmə proseslərini qəbul edir.
Etibarlı Çin istehsalçısı olan İdeal Plastic yüksək performanslı mühəndis plastik istehsalı üzrə ixtisaslaşmış, ekstremal sənaye mühitləri üçün adi metal bərkidici həlləri əvəz edən fərdiləşdirilmiş və standart PEEK Bağlayıcılar istehsal edir. Adi plastik bərkidicilərdən fərqli olaraq, PEEK bərkidici seriyamız yetkin injection qəlibləmə və beş oxlu CNC dəqiq emal texnologiyalarını birləşdirərək yüksək təmizlikli PEEK xammalı və peşəkar dəyişdirilmiş doldurma düsturlarını qəbul edir. Bütün məhsullar DIN və ISO sənaye standartlarına tam cavab verən və dəqiq avadanlığın istismarında metal bərkidicilərin üzləşdiyi elektromaqnit müdaxiləsi, kimyəvi korroziya və yüksək temperaturda qocalma kimi əsas ağrı nöqtələrini həll edən ciddi zavod yoxlamasından və gərginliyin aradan qaldırılmasından keçir.
| Məhsulun adı | PEEK Bağlayıcılar |
| Material | Doldurulmamış PEEK, Karbon Doldurulmuş PEEK, Şüşə Doldurulmuş PEEK |
| Rəng | Qara, Bej (Xüsusi rənglər mövcuddur) |
| Mövzu Tipi | Metrik, İmperator |
| Xarici İp Dəqiqliyi | Mainstream 6g tolerantlıq dərəcəsini istifadə edir; 5g dərəcəli yüksək dəqiqlikli yarımkeçirici avadanlıqlar üçün mövcuddur |
| Daxili ipin dəqiqliyi | Mainstream 6H tolerantlıq dərəcəsini istifadə edir; 5H yüksək dəqiqlik üçün istifadə olunur |
| Ölçü Dözümlülük | Standart hissələrin tolerantlığı: ±0,05-0,10 mm; Həssas xüsusi hissələrin tolerantlığı: ±0,02-0,05 mm |
| Səthi pürüzlülük | Adi sənaye hissələri Ra1.6-3.2μm; Yarımkeçirici təmiz otaq dərəcəsi Ra≤0.8μm-ə çata bilər |
| Metrik Səhm Xüsusiyyətləri | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
1. Məhsul növünə görə: Plastik bərkitmə həllərinin tam dəstini təşkil edən PEEK Boltları, PEEK Vintləri, PEEK Qozları, doldurulmuş PEEK Şlamları, PEEK Yuyucular və PEEK klipləri daxil olmaqla.
2. Vida başının növünə görə: Müxtəlif montaj sahəsi tələbləri üçün qapaqlı rozetka başlı vintlər, Torx vintləri, altıbucaq başlı boltlar, yastı başlıq və yan vintlər.
3. Tətbiq dərəcəsinə görə: Ümumi sənaye dərəcəsi, Yarımkeçirici dərəcəli və Tibbi dərəcəli, hər bir sinif üçün müvafiq xammal və təmizliyə nəzarət.
PEEK (Polyeteheretherketone) PEEK Fasteners üçün əsas performans əsasını təmin edir və onun sabit molekulyar strukturu adi mühəndislik plastiklərinin uyğun gəlməyəcəyi çoxsaylı funksional üstünlüklər gətirir.
1. İzolyasiya və elektrik izolyasiyası: Doldurulmamış PEEK təbii olaraq izolyasiya edir və keçirici deyil, komponentlər arasında keçirici yolları təcrid edir və dövrə modullarını qoruyur.
2. Qeyri-maqnit və Maqnit Sahəsində Müdaxilə Mühafizəsi: PEEK tamamilə qeyri-maqnitdir və maqnitləşdirilə və ya maqnit sahələri yarada bilməz.
3. Kimyəvi Korroziyaya Müqavimət: PEEK əksər həlledicilərə, zəif turşulara və qələvilərə və bir çox ümumi sənaye kimyəvi məhlullarına müqavimət göstərir.
4. Aşağı emissiya və təmiz montaj: PEEK materialı möhürlənmiş avadanlıq kameralarının içərisində aşağı qaz emissiyası və minimum zibil çirklənməsi nümayiş etdirir.
5. Çəki azaltma və yüngülləşdirmə: Paslanmayan poladdan bərkidicilərlə müqayisədə o, çəkisini əhəmiyyətli dərəcədə azaldır, bu da onu aerokosmik sınaq komponentləri və yüngül çəkili avadanlıq birləşmələri üçün uyğun edir.
Bu birləşmiş xüsusiyyətlər, metal hissələr arzuolunmaz keçiricilik, maqnitizm və ya korroziya riskləri təqdim etdikdə bərkidici seriyalara üstünlük verir.
PEEK yivli bərkidicilər iki əsas marşrutla istehsal olunur: CNC emal və injection qəlibləmə. PEEK-in yüksək ərimə nöqtəsi və aşağı istilik keçiriciliyi iki üsul arasında fərqli emal məhdudiyyətləri yaradır.
Əsas proses olaraq, əksər yarımkeçirici, tibbi və yüksək dəqiqlikli bərkidici tətbiqləri çubuq və ya təbəqə kəsilməsindən istifadə edir. Heç bir qəlibə ehtiyac yoxdur, bu, prototipləşdirməyə, kiçik partiyalı istehsala və qeyri-standart fərdiləşdirməyə imkan verir. Etibarlı iplik dəqiqliyi və ölçülü uyğunluq təmin edir.
CNC emalının çətinlikləri aşağıdakılardan ibarətdir:
● Doldurucu dərəcəli alətlərin ciddi aşınması: Karbonla doldurulmuş və şüşə liflə doldurulmuş PEEK yüksək sərtliyə malikdir, bu da kəsmə zamanı karbid alətlərinin tez aşınmasına səbəb olur. Dartıldıqdan sonra alət ip profilini cıraraq, çılpaq gözlə aşkarlanması çətin olan, lakin montajdan sonra qırılmaya çox meylli olan buruqlara və mikro çatlara səbəb olur. Almaz və ya yüksək keyfiyyətli karbid alətlərdən istifadə edilməlidir, tez-tez alət dəyişikliyi və texniki xidmət tələb olunur, emal xərclərini artırır.
● İstilik gərginliyi və qalıq stress riskləri: PEEK zəif istilik keçiriciliyinə malikdir, bu da kəsmə zamanı istiliyin yayılmasını çətinləşdirir. Yerli yüksək temperatur materialın deqradasiyasına və ağarmasına səbəb ola bilər. Kobud emaldan sonra gərginliyin aradan qaldırılması həyata keçirilmirsə, qalıq gərginlik hissənin içərisində qalır. Saxlandıqdan və qızdırıldıqdan sonra ipin deformasiyası və çatlaması baş verir ki, bu da sənayedə tez-tez qüsurlara səbəb olur. Stress problemləri kiçik ölçülü M2 və M3 hissələrində xüsusilə nəzərə çarpır.
● Kiçik ölçülü ipləri emal etməkdə çətinlik: M2 və M2.5 kimi Micro PEEK bərkidiciləri nazik saplara malikdir və kövrəkdir. Kranlar vurma zamanı qırılmağa meyllidir və emal zamanı gizli mikro çatlar asanlıqla əmələ gəlir; paslanmayan polad vintlərin ultra yüksək məhsuldarlığından fərqli olaraq məhsuldarlıq aşağıdır.
PEEK-in ərimə nöqtəsi 343 ℃-dən yuxarıdır, inyeksiya üçün xüsusi yüksək temperaturlu qəliblər və avadanlıqlar tələb olunur. Proses pəncərəsi dardır və ilkin qəlib investisiyası yüksəkdir. Yüksək qəlib investisiyası və uzun qəlib açma dövrləri; məhdud iplik dəqiqliyi, material çatışmazlığına və çapağa meyllidir; mürəkkəb baş formaları və kiçik ölçülü hissələr üçün yüksək qüsur dərəcələri.
Enjeksiyon qəlibində çətinlik 343℃-dən yuxarı olan PEEK ərimə nöqtəsindədir, yüksək temperaturlu çəlləklər və qəliblər tələb olunur. Qeyri-adekvat qurutma məhsulun içərisində hava kabarcıklarına və gümüş zolaqlara səbəb ola bilər; qeyri-kafi qəlib temperaturu qeyri-kafi kristallıq ilə nəticələnir, temperatur müqavimətini və sürünmə müqavimətini əhəmiyyətli dərəcədə azaldır. Enjeksiyonla qəliblənmiş iplər material çatışmazlığına, parıldamağa və çapağa meyllidir və yüksək dəqiqlikli tətbiqlərdə etibarlılıq kifayət deyil.
Ideal Plastic hər iki prosesi diqqətlə idarə edir, partiyanın həcminə, ölçüsünə, dəqiqliyinə və hər sifarişin tətbiq dərəcəsinə əsaslanaraq düzgün istehsal metodunu seçir.
PEEK Bağlayıcılarının hər bir partiyası yüksək səviyyəli avadanlıqlarda gizli nasazlıq risklərini minimuma endirərək, göndərilməzdən əvvəl müəyyən edilmiş zavod yoxlama və nəzarət addımlarından keçir.
1. İplərin yoxlanılması: 100% iplik keçidi/çıxmaz ölçü cihazlarının yoxlanılması; gometrlər hamar bir şəkildə vidalanmalıdır və qeyri-sabit ölçülər 2 ipdən çox olmamalıdır; M2 və M3 kimi kiçik ölçülərdə qırılmış ipləri və mikro çatları yoxlamaq üçün xüsusi skrininq verilir.
2. Ölçü yoxlaması: İstilik genişlənməsi və büzülməsi nəticəsində yaranan ölçmə xətalarının qarşısını almaq üçün ölçülər otaq temperaturunda (20℃) aparılır; kritik ölçülər çertyojlara və ya standartlara uyğun olaraq kalibrlərdən və mikrometrlərdən istifadə etməklə yoxlanılır; dəqiq hissələrin nümunələri üçün tam ölçülü hesabatlar hazırlanır.
3. Vizual Təftiş + böyüdücü şüşə nümunəsi: Parçaları çatlar, çentiklər, yanmış ağartmalar və buruqlar üçün yoxlayın; iplər və baş yivləri çökmüş kənarlardan və qırıq künclərdən azad olmalıdır; doldurucu komponentləri doldurucunun yığılması və çıxıntıları üçün yoxlanılmalıdır.
4. Dağıdıcı Nümunə Yoxlama (Yüksək Riskli Spesifikasiyalar): M2/M2.5 kimi kiçik partiyalar üçün ipin dağıdıcı qüvvələrə qarşı müqavimətini yoxlamaq və potensial gizli çat risklərini əvvəlcədən müəyyən etmək üçün fırlanma momentinin dağıdıcı sınağı üçün nümunələr götürülür.
5. Təmizliyə Nəzarət (Yarımkeçirici Dərəcəsi): Kəsmə zibilinin mikrohissəciklərini təmizləmək üçün ultrasəs təmizləmə; ikincil çirklənmənin qarşısını almaq üçün təmiz, antistatik qablaşdırma.
Bu çoxmərhələli yoxlamalar müştərilərə bazarda mövcud olan aşağı qiymətli alternativlərdə rast gəlinən ümumi keyfiyyət problemlərindən qaçmağa kömək edir.
Bağlayıcı istehsalı üçün bir çox yüksək performanslı termoplastiklərdən istifadə olunur. Düzgün polimerin seçilməsi hədəf montaj üçün temperatur müqavimətini, sürünmə performansını, kövrəkliyi və kimyəvi uyğunluğu balanslaşdırmağı tələb edir.
| Material | Əsas Güclər | Əsas Məhdudiyyətlər | Tipik Tətbiq |
| PEEK | Balanslaşdırılmış möhkəmlik, aşağı qaz atma, geniş kimyəvi müqavimət, tavlana bilən stresə nəzarət | Yüksək xammal dəyəri, Tg 143 ℃-dən yuxarı sürünür, güclü oksidləşdiricilərə qarşı məhduddur | Yarımkeçirici vakuum, tibbi MRT, kimyəvi korroziya mühitləri |
| PI | Ultra yüksək temperatur müqaviməti, aşağı vakuum qazı | Çox kövrək saplar, yenidən yığılması çətin, yüksək emal çətinliyi | Minimum sökülmə ilə statik ultra yüksək temperaturlu qurğular |
| PAI | Yüksək sərtlik, yaxşı aşınma müqaviməti, yüksək temperaturda sabitdir | PEEK-dən daha yüksək kövrəklik, yüksək nəm udma, müəyyən mühitlərdə stress krekinq riski | Yüksək temperaturda statik aşınmaya davamlı bərkitmə |
| PPSU | Yüksək təsir gücü, təkrar buxar sterilizasiyası mövcuddur | Aşağı uzunmüddətli istilik müqaviməti, məhdud həlledici müqavimət, daha yüksək qaz çıxarma | Tibbi və qida avadanlıqlarının bərkidilməsi |
| PPS | Aşağı qiymət, yaxşı alov gecikdirmə və hidroliz müqaviməti | Kövrək saplar, zəif sürünmə müqaviməti, vakuum dərəcəsi üçün uyğun deyil | Məhdud büdcə ilə orta temperaturlu statik izolyasiya bərkidilməsi |
| PEI | UL94 V0, yaxşı ölçülü sabitlik, daha asan enjeksiyon qəlibi | Qeyri-kristal, orta kimyəvi müqavimət, daha yüksək vakuum yağıntıları | Elektron və ümumi tibbi izolyasiyanın bərkidilməsi |
Heç bir material bütün istifadə halları üçün işləmir. Müqayisə cədvəli mühəndislərə iş temperaturu, vakuum tələbləri, kimyəvi təsir və texniki xidmət tezliyinə görə material seçimlərini tez bir zamanda daraltmağa kömək edir.
Hal 1: Yarımkeçirici vakuum kameralarında M3 CF PEEK vintlərinin toplu krekinqi
Simptom: Bütün vintlər montaj testindən keçdi, lakin 50 yüksək temperatur dövründən sonra çatlamağa başladı.
Kök Səbəb: CNC kobud işindən sonra birbaşa bitirmə, aralıq yumşaltmanı atlama, nəticədə qalıq kəsmə stressi və termal döngədən birləşmiş stressin ayrılması.
Həll yolu: Məcburi kobudlaşdırma, tavlama və bitirmə prosesini həyata keçirin.
2-ci hal: Kimyəvi avadanlıqda uzunmüddətli boşalma, görünən qırıqlar yoxdur
Simptom: Montaj anı yerində idi, heç bir sınıq yox idi, lakin temperaturun dəyişməsindən sonra əvvəlcədən yükləmə davamlı olaraq azaldı.
Kök Səbəb: İşləmə temperaturu Tg-ni (143℃) keçib, nəticədə davamlı yük altında sürüşmə və termal genişlənmə uyğunsuzluğu yaranıb.
Həll yolu: GF PEEK dərəcəli ilə əvəz edin, PEEK yuyucuları əlavə edin və vaxtaşırı yenidən sıxma prosesini həyata keçirin.
Nümunə 3: Enjeksiyonla qəliblənmiş PEEK vintləri otaq temperaturunda bütövdür, yüksək temperaturda ipin tez soyulması
Fenomen: Otaq temperaturu testindən keçir, lakin 180 ℃-də iplər sürətlə sıradan çıxır.
Kök Səbəb: Qeyri-kafi qəlib temperaturu, aşağı hissənin kristallığı və yüksək temperaturda qeyri-kafi sürüşmə müqaviməti.
Həll yolu: CNC ilə işlənmiş və tavlanmış versiya ilə əvəz edin.
Bu praktiki nümunələr göstərir ki, satınalma qərarları yalnız qiymətə deyil, həm də yumşalma və kristallığın idarə edilməsi daxil olmaqla, tam proses nəzarətinə əsaslanmalıdır.
A1: Bir az boşalma riski var. PEEK metaldan daha böyük istilik genişlənmə əmsalına malikdir və alternativ isti və soyuq temperaturlar yuyucularla kompensasiya edilə bilən və vaxtaşırı yenidən bərkidilə bilən əvvəlcədən yüklənmənin azalmasına səbəb olacaq.
A2: Tam dəstəklənir. Sifarişçinin 2D/3D çertyojları əsasında xüsusi sapların, baş formalarının, addımların və qeyri-müntəzəm strukturların fərdiləşdirilməsi qəlib istehsalına ehtiyac olmadan mümkündür.
A3: Otaq temperaturunda normal iş şəraitində onlar demək olar ki, qeyri-müəyyən müddətə davam edə bilərlər. Yüksək temperatur, aşındırıcı və dinamik vibrasiya şəraitində istifadə müddəti material seçimindən və montaj momentindən asılıdır. Düzgün seçim bütün avadanlıq ömrü boyu dayanıqlığı təmin edə bilər.
A4: Doldurulmamış PEEK ≥1.5D; CF PEEK ≥2D (D = nominal ip diametri). İncə saplı PEEK bərkidiciləri aşağı kəsilmə gücünə görə tövsiyə edilmir.
A5: Ağır zərbəyə əsaslanan yükdaşıyan strukturlar, güclü oksidləşdirici turşu mühitləri və ya son dərəcə yüksək əvvəlcədən bərkidici qüvvə tələb edən tətbiqlər üçün uyğun deyil. Mexanik möhkəmlik metal bağlayıcılardan daha aşağıdır.