Birləşdirilmiş istilik, kimyəvi və sürtünmə yükləri altında işləyən müasir mexaniki qurğular sızdırmazlıq və ehtiyat komponentlərə yüksək gözləntilər qoyur. Bir çox adi polimer komponentləri davamlı siklik gərginlik altında sürətlə xarab olur, tez-tez aparat təmiri və planlaşdırılmamış əməliyyat fasilələri gətirir. Texniki qruplar komponentin işləmə müddətini uzatmaq üçün materiala xas davranışı, montaj məhdudiyyətlərini və əməliyyat şəraitinin uyğunluğunu başa düşməlidirlər.PEEK Üzüklərimürəkkəb sənaye avadanlıqlarında rast gəlinən bir çox ümumi nasazlıq rejimlərinə cavab verən balanslaşdırılmış çoxölçülü performans təmin edir.
Polieteterketon geniş iş diapazonlarında sabit mexaniki məhsuldarlığı ilə tanınan aromatik termoplastik polimer ailəsinə aiddir. Hədəf montaj tələblərinə uyğun olaraq aşınma müqavimətini, sərtliyini və istilik keçiriciliyini dəyişdirmək üçün əsas qatran müxtəlif doldurucu materiallarla birləşdirilə bilər. Hər bir doldurucu variantı, mühəndislərin yekun spesifikasiyadan əvvəl çəkməli olduğu fərqli mübadilələr gətirir.
Daxili material sabitliyi uzadılmış xidmət dövrləri üçün əsas təşkil edir. Aşağı nəm udma komponentləri nəmli hava və ya su əsaslı iş mayeləri ilə qarşılaşdıqda ölçü dəyişikliyini minimuma endirir. Alova davamlılıq əsas polimer strukturunda əlavə halogen qatqıları olmadan quraşdırılmışdır ki, bu da gözlənilməz istilik hadisələrinə məruz qalan avadanlıqların etibarlılığını artırır. İstilik genişlənməsi termoplastiklər arasında nisbətən aşağı səviyyədə qalır, isti və soyuq əməliyyat vəziyyətləri arasında aparat dövrləri kimi ölçülü ardıcıllığı qoruyur.
Doldurucu seçimləri əsas xüsusiyyətləri dəyişdirir. Karbon lif qarışıqları sıxılma gücünü və istilik keçiriciliyini artırır. PTFE toz əlavələri dinamik kontakt interfeysləri üçün səth sürtünməsini daha da aşağı salır. Şüşə lifi sərtliyi yaxşılaşdırır, lakin bəzi cütləşən metal səthlərə qarşı aşındırıcı qarşılıqlı təsiri artıra bilər. Sırf ümumi spesifikasiya məlumat vərəqləri əsasında dəyişdirilmiş qiymətləri seçməkdənsə, doldurucu tərkibini dəqiq mühit, təzyiq və hərəkət parametrlərinə uyğunlaşdırmaq çox vacibdir.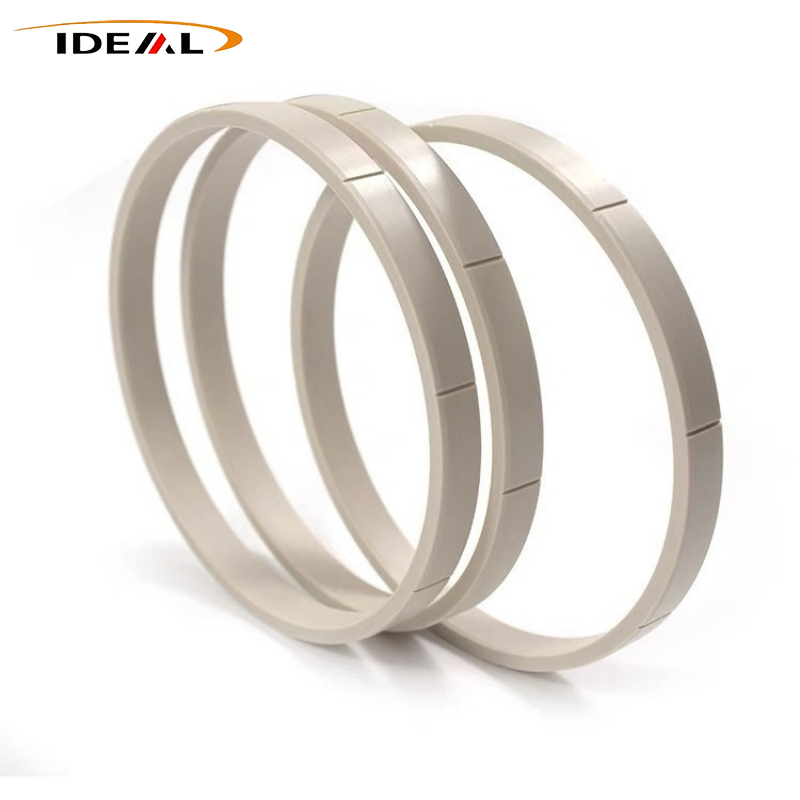
Sızdırmazlıq və ehtiyat komponentlər vəzi boşluqlarına quraşdırıldıqdan sonra daimi sıxılma gərginliyi altında qalırlar. Sürünmə zamanla statik sıxıcı qüvvənin yaratdığı yavaş daimi deformasiyanı təsvir edir. Sürünmə məqbul hədləri aşdıqda yığıldıqda, əvvəlcədən yükləmə qüvvəsi azalır, sızma yolları açılır və sızdırmazlığın effektivliyi pisləşir. Yüksək keyfiyyətli polietereterketon materialı hətta yüksək temperaturda işləmə vəziyyətlərində belə sürünmə inkişafının qarşısını alır, aparatın uzun iş intervalları ərzində düzgün interfasial təmas gücünü saxlamağa kömək edir.
Tsiklik mexaniki yorğunluq komponentin deqradasiyasının başqa bir əsas mənbəyidir. Pistonlu, fırlanan və ya təzyiqlə hərəkət edən avadanlıq polimer hissələrini təkrar yükləmə-boşaltma dövrlərinə məruz qoyur. Bir çox polimer materiallarında görünən səth zədələnməsinə və funksional uğursuzluğa çevrilən milyonlarla dövri hadisədən sonra mikro çatlar əmələ gəlir.PEEK Üzükləribirləşmiş təzyiq-temperatur-hərəkət şərtləri altında sabit struktur performansını qoruyub saxlamaq, onları böyük həcmli dövr sayılarını yaşayan montajlar üçün uyğun edir.
Sürtünmə və aşınma birbaşa avadanlıqla dinamik əlaqə üçün istifadə edilə bilən xidmət müddətini müəyyənləşdirir. Proqressiv səth aşınması en kəsiyinin həndəsəsini dəyişdirir və tələb olunan interfatik əlaqəni pozur. Doldurulmamış polimer növləri möhkəm əsas triboloji performans təklif edir, mürəkkəb tərkiblər isə aşınmaya davamlılıq sərhədlərini daha da artırır. Azaldılmış sürtünmə istiliyi polimer matrisinin daxilində istiliklə idarə olunan qocalma proseslərini yavaşlatır, komponentin uzun müddət işləmə müddəti üçün müsbət rəy yaradır.
Cütləşən hissənin səthinin bitməsinə göz yummaq olmaz. Həddindən artıq kobud metal səthlərə qarşı işləyərkən hətta yüksək keyfiyyətli polimer qurğular sürətlənmiş aşınmaya məruz qalacaq. Mühəndislik sənədləri polimer materialının seçimi ilə yanaşı, şaftlar, korpuslar və bez səthləri üçün məqbul pürüzlülük parametrlərini müəyyən etməlidir.
Real sənaye avadanlıqları nadir hallarda komponentləri eyni vaxtda yalnız bir stress mənbəyinə məruz qoyur. Əksər iş mühitləri temperaturu, təzyiqi və kimyəvi mühitə məruz qalmanı birləşdirir və təcrid olunmuş laboratoriya sınaq şərtləri ilə müqayisədə materialın yaşlanmasını sürətləndirir. Ümumi təyinatlı polimerlər çox faktorlu iş şəraitinə məruz qaldıqda tez-tez şişir, yumşaldır və ya gərginlik-krekinq yaradır.
Polieteterketon üzvi həlledicilər, mineral yağlar, sürtkü yağları və bir çox sulu kimyəvi məhlullarla geniş spektrli uyğunluq nümayiş etdirir. Yalnız yüksək konsentrasiyalı kimyəvi maddələrin dar dəsti ölçülə bilən material deqradasiyasına səbəb olur. Belə kimyəvi ətalət texnoloji mayelərin içərisinə uzun müddət batırıldıqdan sonra ölçülü həndəsəni və səthin bütövlüyünü qoruyur. Hər bir xüsusi iş mühitinə qarşı material uyğunluğunun yoxlanılması son dizaynın bağlanmasından əvvəl zəruri olaraq qalır.
Hidroliz müqaviməti isti su və buxarla təmas ssenariləri üçün seçilir. Çoxsaylı yüksək performanslı polimerlər davamlı isti buxar təsiri altında molekulyar deqradasiyaya məruz qalır. Bu polimer təkrarlanan buxar dövrləri altında əsas mexaniki xassələri saxlayır, maye emal aparatında istifadəyə yararlı tətbiq sahəsini genişləndirir. Mühəndislər yadda saxlamalıdırlar ki, təzyiq bir çox maye ilə təmasda olan birləşmələrdə kimyəvi hücum sürətini artırır və laboratoriyanın immersiya məlumatları həmişə sahə vəziyyətinin nəticələrini mükəmməl şəkildə təkrarlamır.
Hətta yaxşı təyin edilmiş polimer komponentləri vəzi həndəsəsi, quraşdırma praktikaları və ya boşluq dəyərləri düzgün olmayan şəkildə konfiqurasiya edildikdə qısaldılmış işləmə müddəti təmin edə bilər. Təkcə material dərəcəsi zəif mexaniki dizayn qərarlarını kompensasiya edə bilməz. Texniki qruplar komponent spesifikasiyasına və vəzi boşluğunun dizaynına ayrı-ayrı iş axınları deyil, əlaqəli mühəndislik tapşırıqları kimi baxmalıdırlar.
Ehtiyat halqa konfiqurasiyaları ən çox yayılmış yerləşdirmə nümunələrindən birini təmsil edir. Yüksək təzyiq şəraitində yumşaq elastomer sızdırmazlıq materialı vəzi boşluqlarına sıxışaraq ekstruziya tipli zədələrə davam edə bilər. Sərt polimer ehtiyat avadanlığı ekstruziya yollarını bloklayır və ilkin sızdırmazlıq elementinin bütövlüyünü qoruyur.PEEK Üzükləritez-tez bir çox sənaye sektorlarında yüksək təzyiqli klapan və silindr birləşmələrində bu ehtiyat halqa rolunu yerinə yetirir.
Hər bir sızdırmazlıq tətbiqi yüksək performanslı termoplastik aparat tələb etmir. Yüngül şəraitdə statik sızdırmazlıq tapşırıqları alternativ polimer və ya elastomer həlləri qəbul edə bilər. Material seçimi həmişə real əməliyyat şəraitinin sərhədlərinin tam qiymətləndirilməsinə uyğun olmalıdır.
Tələbkar montaj tələbləri müxtəlif sənaye sahələrində mövcuddur. Hər bir tətbiq təzyiq diapazonu, temperatur zərfi, hərəkət növü və əlaqə media profilinin özünəməxsus birləşməsini gətirir. Faktiki iş parametrlərini material imkanlarına uyğunlaşdırmaq düzgün komponent seçimini və proqnozlaşdırıla bilən uzunmüddətli aparat davranışını dəstəkləyir.
Bu əməliyyat sahələrində komponentin iş vaxtının təkmilləşdirilməsi düşünülmüş vəzi həndəsə dizaynı ilə uyğunlaşdırılmış material seçimindən irəli gəlir. Sahədə müşahidə edilən komponent nasazlığı tez-tez ilkin mərhələdə layihələndirmə mərhələlərində əməliyyat vəziyyəti məlumatlarının natamam toplanmasına səbəb olur. Pik temperatur, pik təzyiq, media tərkibi və hərəkət dövriyyəsi həcmlərinin sənədləşdirilməsi texniki qruplara qarşısı alına bilən komponentlərin deqradasiyası ssenarilərindən qaçmağa kömək edir.İdeal Plastiktoplanmış əməliyyat şəraiti məlumat dəstləri əsasında layihəyə aid komponent konfiqurasiyası üçün texniki baxış dəstəyi təqdim edir.
Aşağıdakı cədvəl geniş istifadə olunan yüksək performanslı sızdırmazlıq polimerləri üçün əsas performans göstəricilərini təsvir edir. Bu müqayisə mühəndislik dizayn iş axınları zamanı ilkin materialın yoxlanılmasını dəstəkləyir. Hər bir material layihənin xüsusi tələblərinə qarşı nəzərə alınmalı olan fərqli güclü və məhdudiyyətlərə malikdir.
| Polimer dərəcəsi | Davamlı Termal Qiymətləndirmə | Kimyəvi Uyğunluq | Sürünmə Müqaviməti | Triboloji Performans | Hidroliz sabitliyi |
|---|---|---|---|---|---|
| PEEK | Yüksək | Əla | Çox yaxşı | Qiymətdən asılıdır Yaxşı-Əla | Əla |
| PPS | Yüksək | Əla | yaxşı | Orta | yaxşı |
| PI | Çox Yüksək | yaxşı | Çox yaxşı | yaxşı | Orta |
| PTFE | Yüksək | Əla | Yazıq | Əla | Əla |
| PAI | Çox Yüksək | yaxşı | Çox yaxşı | Çox yaxşı | Orta |
PTFE əla aşağı sürtünmə davranışı təqdim edir, lakin davamlı sıxılma yükü altında nəzərəçarpacaq sürünmə zəifliyinə məruz qalır. Poliimid son dərəcə yüksək temperatura dözür, lakin uzunmüddətli isti suya məruz qalma üçün məhdud hidroliz sabitliyi nümayiş etdirir.PEEK Üzükləriistilik, mexaniki, kimyəvi və hidrolitik ölçülər üzrə balanslaşdırılmış performansa nail olmaq, bu, çox gərginlikli sənaye təyinatları üçün geniş tətbiqi izah edir. Cədvəlləşdirilmiş laboratoriya məlumatları istinad təlimatı kimi xidmət edir; real vəziyyətin yoxlanılması testi son istifadə aparatının kvalifikasiyası üçün vacib olaraq qalır.
İstehsal metodologiyası son komponentin ölçü dəqiqliyini və daxili gərginliyin paylanmasını formalaşdırır. İki əsas istehsal yolu mövcuddur: enjeksiyon qəlibləmə və ekstrüde edilmiş ehtiyat formalarından CNC emal edilməsi. Hər bir marşrut müxtəlif istehsal həcmi ssenariləri üçün üstünlüklər gətirir.
Enjeksiyon qəlibləri böyük həcmli seriya istehsalına uyğundur. Qalıq daxili gərginliyi minimuma endirmək üçün düzgün qəlib parametrlərinə nəzarət tələb olunur. Zəif idarə olunan qəlibləmə şərtləri bitmiş hissələrin içərisində gizli gərginlik yaradır ki, bu da quraşdırmadan sonra tədricən sərbəst buraxılır və incə ölçülü təhriflər yaradır. Yüksək keyfiyyətli ekstrüde edilmiş çubuq ehtiyatından alınan CNC ilə işlənmiş komponentlər aşağı və orta həcmli sifarişlər və xüsusi qeyri-standart ölçülər üçün yaxşı işləyir. Xammal ehtiyatının keyfiyyəti birbaşa komponentin son ardıcıllığını və təkrarlanmasını müəyyən edir.
Dizayn mühəndisləri istilik-genişləmə davranışını vəzi boşluğunun ölçüsü hesablamalarına hesablamalıdırlar. Müvafiq klirens dəyərləri mexaniki bağlamadan qaçaraq, müvafiq kontakt təzyiqini maksimum iş temperaturunda saxlayır. Tolerantlıq zolaqları istehsal prosesinə, nominal ölçüyə və polimer dərəcəsinə görə dəyişir. Daha böyük diametrli komponentlər təbii olaraq daha geniş əldə edilə bilən dözümlülük diapazonlarını daşıyır. Mühəndislik və istehsal qrupları arasında tolerantlığın ilkin mərhələsində müzakirəsi məhsulun inkişaf dövrlərində sonradan montajla bağlı gözlənilməz problemləri azaldır.
Emaldan sonrakı yoxlama emal əməliyyatları zamanı yaranan səth buruqlarını və mikro çatları aradan qaldırır. Düzəliş edilməmiş səth qüsurları dövri mexaniki gərginlik altında yayılır və əldə edilə bilən xidmət müddətini qısaldır. Etibarlı komponent təchizatçıları, hazır polimer komponentləri üçün belə səth qüsurlarını aradan qaldırmaq üçün idarə olunan kəsici alət iş axını və yoxlama prosedurlarını həyata keçirir.
Yüksək təzyiq şəraitində təmiz polimer dinamik sızdırmazlığı yalnız səth sürətinə, təmas təzyiqinə və cütləşmə səthinə ciddi nəzarətlə əldə edilə bilər. Əksər yüksək təzyiqli konfiqurasiyalarda onlar ekstruziya zədələnməsinin qarşısını almaq üçün elastomer əsas sızdırmazlıq elementləri ilə birləşdirilmiş ehtiyat avadanlığı kimi fəaliyyət göstərir. Layihəyə aid əməliyyat parametrləri məhdudiyyətləri material səviyyəli mülkiyyət sənədləri ilə çarpaz yoxlanılmalıdır.
Doldurulmamış polimer markaları davamlı isti buxar təsiri altında ümumiyyətlə üstün hidroliz müqaviməti təmin edir. Bir çox doldurucu əlavələr buxarın polimer matrisinə nüfuz etməsi üçün potensial yollar yaradır. Doldurulmuş birləşmələr hələ də fasiləli buxarla təmas ssenariləri üçün işləyə bilər. Hər bir unikal iş şəraiti parametrləri dəsti üçün media uyğunluğunun tam qiymətləndirilməsi tamamlanmalıdır.
Davamlı və pik temperatur dəyərlərini, statik və siklik təzyiq diapazonlarını, bütün təmasda olan media kompozisiyalarını, hərəkət növü və dövriyyə sürəti təxminlərini, vəzi boşluğunun ölçülərini, cütləşən hissə materialını və səthi pürüzlülük spesifikasiyalarını sənədləşdirin. Hərtərəfli əməliyyat şəraiti sənədləri düzgün material seçimi və proqnozlaşdırıla bilən komponent işləmə müddəti üçün əsas təşkil edir.
Ümumi müşahidə olunan nasazlıq rejimlərinə aşındırıcı səth aşınması, həddindən artıq vəzi klirensi nəticəsində yaranan ekstruziya ilə bağlı deformasiya, termal olaraq səbəb olan ölçülü təhrif və siklik mexaniki yükləmə nəticəsində çatların böyüməsi daxildir. Həqiqi dünyadakı uğursuzluq müşahidələrinin sənədləşdirilməsi sonrakı aparat iterasiyaları üçün material dərəcəli seçimləri və vəzi boşluğunun həndəsəsini dəqiqləşdirməyə kömək edir.
Aşağı keyfiyyətli və ya təkrar emal edilmiş xammal komponent partiyaları arasında uyğun olmayan mexaniki xüsusiyyətlər yaradır. Polimer matrisinin daxilindəki dəyişikliklər qeyri-bərabər aşınma dərəcələri və sərt ətraf mühitə məruz qaldıqda gözlənilməz vaxtından əvvəl deqradasiya yaradır. Materialın izlənməsi sənədləri kritik sənaye avadanlıqlarının yerləşdirilməsi üçün xammal mənbəyinin təsdiqini dəstəkləyir.
Əlavə səth örtüyü ümumiyyətlə lazımsızdır. Müəyyən quraşdırma ssenariləri üçün montaj zamanı uyğun sürtkü yağları tətbiq oluna bilər, baxmayaraq ki, son istifadə iş mühiti ilə tam uyğunluğun yoxlanılması məcburidir. Səth örtükləri dinamik əməliyyat zamanı köhnəlməyə meyllidir və davamlı sürtünmə azaldıcı təsirlərə arxalana bilməz.
Sənaye polimer-komponent layihə tələbləri üçün hədəflənmiş texniki qiymətləndirmə əldə edin.
bizimlə əlaqə saxlayın